 admin
SMED : 6 étapes pour réduire le temps de changement de série
Résumé rapideUn changement de série est du temps facturé à personne : la machine est immobilisée, les opérateurs sont mobilisés, et aucune bonne pièce ne sort. Le SMED repose sur une seule distinction : ce qui doit être fait machine arrêtée (opérations internes) et ce qui peut être fait machine en marche (opérations externes). Les gains les plus rapides ne viennent pas de nouveaux équipements, mais de la préparation, du rangement des outils et de l’ordre des gestes. Objectif d’un chantier SMED : passer sous la barre des 10 minutes, en gardant le nouveau standard vivant après le départ de l’équipe projet. |
Votre ligne tourne bien, mais chaque changement de référence immobilise la machine deux heures.
Sur un atelier qui enchaîne cinq changements par semaine, cela fait plusieurs journées de production perdues chaque mois, rebuts de redémarrage compris.
Le réflexe habituel est d’allonger les séries, ce qui gonfle les stocks et rigidifie les délais client.
La méthode SMED prend le problème par l’autre bout : réduire le temps de changement lui même, pour produire en petites séries sans perdre de capacité.
Sommaire
Qu’est-ce que la méthode SMED ?
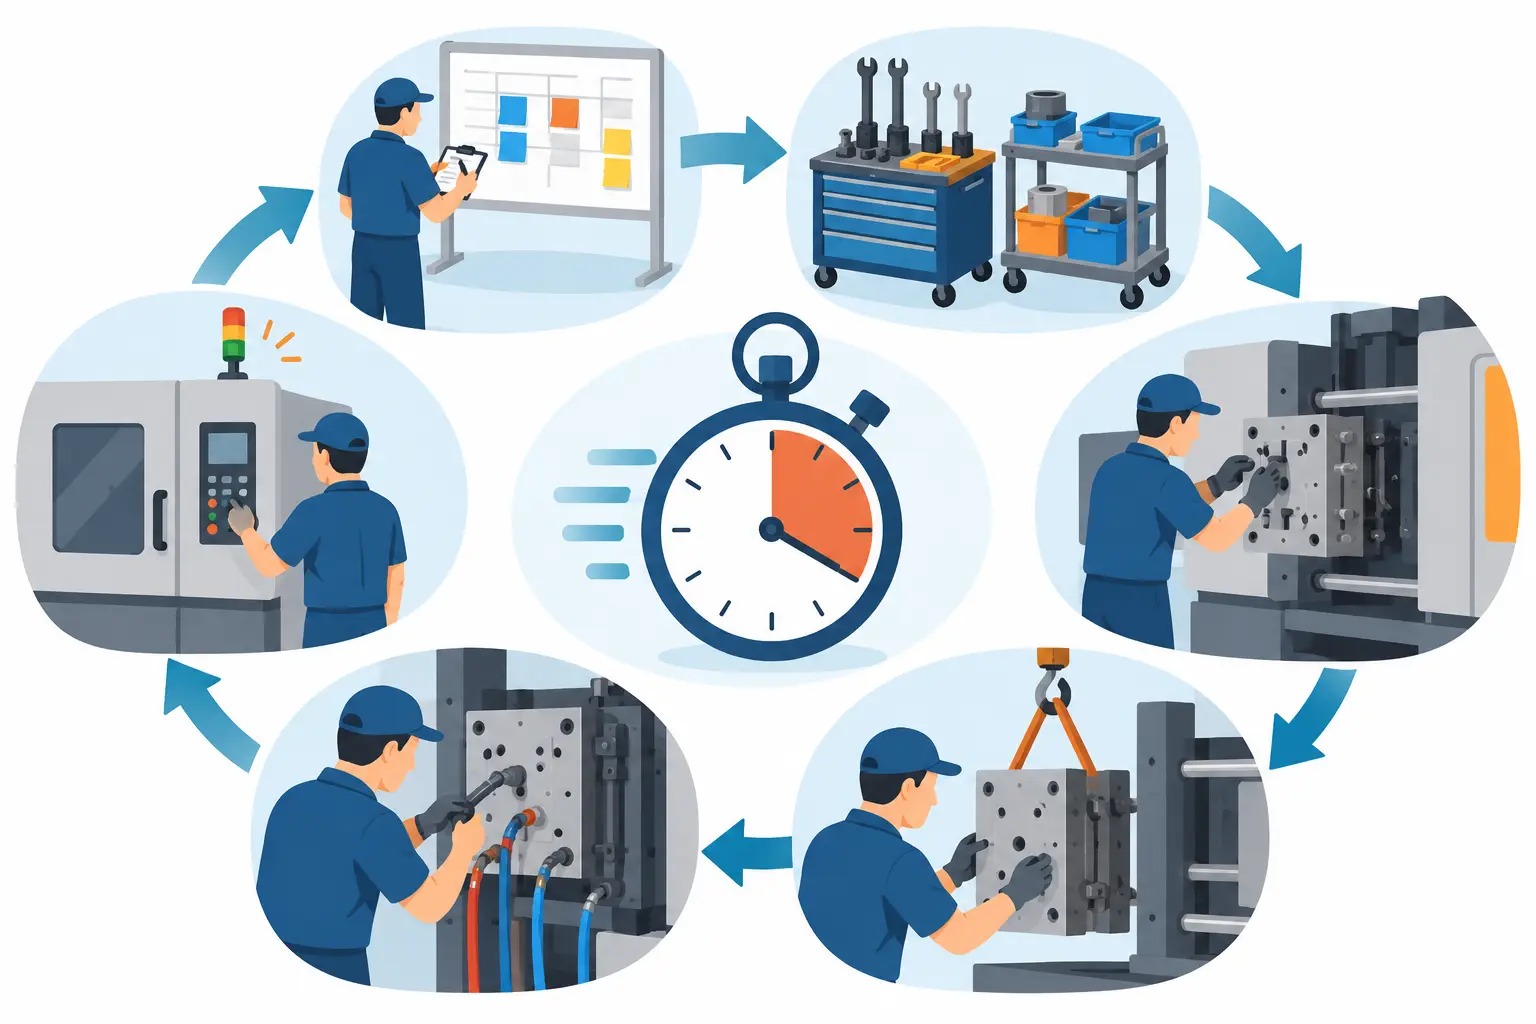
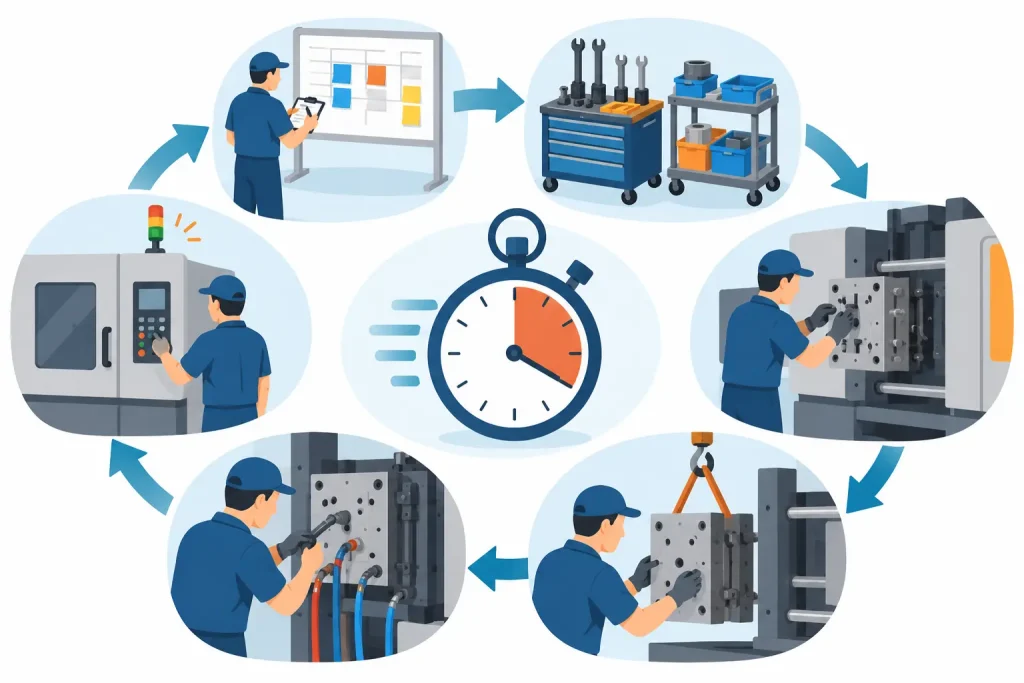
Les 6 étapes d’un chantier SMED
Opérations internes ou externes : le tableau de tri
Exemple d’application dans un atelier de confection à Tanger
Pourquoi le SMED est un levier pour l’industrie marocaine
Les 3 erreurs qui font échouer un chantier SMED
Conclusion
Qu'est-ce que la méthode SMED ?
SMED = Single Minute Exchange of Die, soit « changement d’outillage en un chiffre de minutes ».
L’objectif : descendre sous les 10 minutes entre la dernière pièce bonne d’une série et la première pièce bonne de la suivante.
La méthode a été mise au point par l’ingénieur japonais Shigeo Shingo chez Toyota, puis diffusée en Occident au milieu des années 1980.
Elle repose sur deux catégories d’opérations :
- Opérations internes : impossibles sans arrêter la machine. Démontage d’un moule, changement d’un outil de coupe, réglage sur pièce.
- Opérations externes : réalisables pendant que la machine produit encore. Préparer l’outillage suivant, sortir la matière, éditer la gamme, contrôler les pièces d’usure.
Dans la plupart des ateliers, une bonne partie de ce qui se fait aujourd’hui à l’arrêt pourrait très bien se faire en marche. C’est là que se cache le gain.
Le SMED fait partie des outils structurants du lean manufacturing, au même titre que le 5S ou le Kanban. Pour maîtriser l’ensemble de ces leviers, la certification Lean Management d’HRMCO Partners couvre le diagnostic, les chantiers terrain et le pilotage des gains.
Les 6 étapes d'un chantier SMED
Shingo décrivait trois phases théoriques. Sur le terrain, il est plus pratique de les découper en 6 étapes, dans cet ordre.
Étape 1 — Choisir le changement à traiter et le filmer
- Prenez le changement le plus fréquent sur la machine goulot, pas le plus spectaculaire.
- Filmez-le en entier, du dernier produit bon au premier produit bon suivant.
- Prévenez et associez les opérateurs : la vidéo sert à comprendre, pas à contrôler.
La vidéo coupe court aux débats du type « d’habitude ça prend moins de temps » et rend visibles les allers retours que plus personne ne remarque.
Étape 2 — Lister et chronométrer chaque opération
- Dépouillez la vidéo geste par geste, avec la durée : desserrage, recherche de la clé, appel du régleur, essai, retouche.
- Comptez 30 à 80 lignes selon la complexité de la machine.
Résultat quasi systématique : les attentes et les déplacements pèsent 30 à 50 % du temps total. C’est toujours la surprise de l’équipe.
Étape 3 — Séparer les opérations internes et externes
Reprenez la liste ligne par ligne avec une seule question en tête : cette opération exige-t-elle vraiment que la machine soit arrêtée ?
Tout ce qui peut être préparé avant sort du temps d’arrêt sans le moindre dirham d’investissement. Cette étape seule donne souvent les premiers gains à deux chiffres.
Étape 4 — Convertir les opérations internes en externes
C’est ici que se joue la vraie transformation. Quelques conversions classiques :
- Préchauffer le moule pendant que la série en cours tourne.
- Préparer un second jeu d’outillage déjà monté sur bâti.
- Standardiser les hauteurs de bridage pour supprimer un réglage.
La logique rejoint la chasse aux gaspillages de type Muda, en particulier les attentes et les déplacements inutiles.
Étape 5 — Rationaliser les opérations restantes
Sur les opérations internes qui subsistent :
- Boulons remplacés par des systèmes à quart de tour.
- Serrages fonctionnels plutôt que complets.
- Butées et cales de positionnement, pour supprimer les réglages par essais successifs.
Sur les opérations externes : un chariot dédié et un rangement des outils inspiré de la méthode 5S suffisent en général.
Étape 6 — Standardiser, former et suivre
- Écrivez le mode opératoire avec la répartition des rôles et l’ordre exact des gestes.
- Formez toutes les équipes, y compris celles de nuit.
- Affichez le temps de changement à côté de la machine.
Sans mesure affichée, un chantier SMED se dégrade en quelques mois. C’est le passage en logique d’amélioration continue qui verrouille le gain.
Opérations internes ou externes : le tableau de tri
Ce tableau se remplit pendant l’étape 3, en atelier, devant la machine, avec l’opérateur et le régleur.
Opération observée | Nature actuelle | Nature cible | Action à mener |
Aller chercher l’outillage au magasin | Interne | Externe | Préparer le chariot avant l’arrêt |
Démonter l’outil en place | Interne | Interne | Serrage rapide, visserie standardisée |
Rechercher la clé adaptée | Interne | Supprimée | Ombrage des outils au poste |
Régler la butée par essais | Interne | Externe | Cales et repères préréglés |
Contrôler la première pièce | Interne | Interne | Gamme de contrôle simplifiée |
Ranger l’outillage démonté | Interne | Externe | Rangement après redémarrage |
Exemple d'application dans un atelier de confection à Tanger
La situation de départ
Un atelier de confection de la zone industrielle de Tanger travaille pour deux donneurs d’ordre européens. Chaque changement de modèle sur une ligne de piquage prend 95 minutes : réglage des machines, changement des guides et des pieds presseurs, essais sur trois pièces, validation qualité.
À raison de quatre changements par semaine, cela fait plus de six heures de production perdues chaque semaine.
Ce que révèle la vidéo
Sur les 95 minutes, 38 minutes partent en recherche des guides, appel du mécanicien et attente de la validation qualité. Aucun de ces trois postes ne nécessite l’arrêt de la ligne.
Les actions immédiates, sans investissement
- Guides préparés sur un chariot avant l’arrêt.
- Mécanicien positionné sur la ligne pendant la fin de série.
- Fiche technique du modèle suivant pré validée par la qualité.
Le changement tombe à 41 minutes.
La deuxième vague
Repères peints sur les bâtis, pieds presseurs stockés par modèle, check list de contrôle réduite à quatre points : le temps descend sous les 25 minutes.
Le responsable de production peut alors accepter des séries plus courtes et raccourcir les délais annoncés au client. Ce qui devient, au passage, un argument commercial.
Pourquoi le SMED est un levier pour l'industrie marocaine
Le tissu industriel marocain garde une marge de capacité inutilisée importante. Selon la dernière enquête de conjoncture du Haut Commissariat au Plan, le taux d’utilisation des capacités de production de l’industrie manufacturière s’est établi à 75 % au deuxième trimestre 2026.
Une partie de ce quart non utilisé correspond à de la demande absente. Une autre partie correspond à du temps machine mangé par des arrêts organisationnels, dont les changements de série.
Trois raisons rendent la méthode particulièrement adaptée au contexte marocain:
- Des séries de plus en plus courtes. Les donneurs d’ordre de l’automobile, de l’aéronautique et du textile réclament des délais serrés, ce qui multiplie mécaniquement les changements.
- Peu de capital à mobiliser. Un équipement neuf pèse lourd dans le budget d’une PME, alors qu’un chantier SMED s’appuie d’abord sur l’organisation.
- Une compétence trop concentrée. Le réglage repose souvent sur deux ou trois personnes clés. Un standard écrit rend l’atelier moins dépendant.
Le SMED donne ses meilleurs résultats quand il s’inscrit dans une trajectoire plus large. Si vous démarrez, la démarche Lean Management en 7 étapes pose le cadre avant de lancer les chantiers outils. Côté équipes techniques, les formations en gestion de production et maintenance travaillent le pilotage des temps d’arrêt et la fiabilisation des équipements.
Les 3 erreurs qui font échouer un chantier SMED
Lancer le chantier sans les opérateurs
Le changement de série, c’est leur métier. Un mode opératoire écrit dans un bureau ne survit pas à la première nuit de production.
Commencer par l’investissement
Acheter un bridage hydraulique avant d’avoir trié les opérations internes et externes revient à payer cher un gain que la réorganisation aurait donné gratuitement.
Arrêter de mesurer
Un temps de changement qui n’est plus relevé remonte doucement vers son niveau d’origine en quelques mois. La discipline de mesure et les petits ajustements réguliers relèvent de la méthode Kaizen, le meilleur garde fou contre le retour en arrière.
Conclusion
Réduire un temps de changement de série ne demande ni budget d’investissement ni réorganisation lourde : observer, trier les opérations, convertir ce qui peut l’être, puis tenir le standard dans la durée.
FAQ — Questions Fréquentes
SMED signifie Single Minute Exchange of Die, soit un changement d'outillage réalisé en moins de dix minutes. Le terme vient de Shigeo Shingo, ingénieur chez Toyota. Il désigne aujourd'hui toute démarche structurée de réduction du temps de changement de série.
Une opération interne exige l'arrêt de la machine, comme le démontage d'un outil. Une opération externe se fait pendant que la machine produit encore, comme la préparation de l'outillage suivant. Tout l'enjeu du SMED consiste à transformer les premières en secondes.
Comptez trois à cinq jours sur une machine pour l'observation, l'analyse et les actions immédiates. Les gains structurels s'obtiennent sur deux à trois mois, le temps de fiabiliser le standard et de former toutes les équipes.
Oui. Toute activité qui alterne des tâches différentes sur une même ressource peut en bénéficier : préparation de salle en formation, changement de configuration en laboratoire, bascule d'une équipe support d'un type de dossier à un autre. La logique de tri des opérations reste identique.
